大功率塑料风机是矿井下主要的通风、排风设备,风机叶片又是该设备上的主要零部件,由于风机通常要在3000r/min下高速运转,风机叶片要经受很大的离心力,因此叶片材料不但要有阻燃、抗静电性能,而且还必须有优良的力学性能,尤其是拉伸性能与冲击性能要高。
(1)选材与配方设计。
①原材料。PA-6玻璃纤维、增韧剂、抗静电母料、抗静电剂、阻燃剂,其他助剂;抗氧剂、增塑剂、松节油、偶联剂。
②配方(表5-6)。
表5-6 阻燃抗静电增强PA-6材料的配方
|
材料 |
质量分数/% |
材料 |
质量分数/% |
|
PA-6 |
40~55 |
抗静电剂 |
5~8 |
|
增韧剂 |
5~8 |
其他助剂 |
1~2 |
|
阻燃剂 |
15~25 |
玻璃纤维 |
25~30 |
(2)主要设备。TSE-45型双螺杆挤出机、SHR-100A高速混合机、BA/950/500型高温注塑机、UL-200型注塑机。
(3)制备工艺。
①阻燃抗静电增强PA-6材料制备工艺。按表5-6配比称量所需的原材料,然后依次倒入高速搅拌机中,调整搅拌10~30s,用双螺杆挤出机按表5-7所列的挤出工艺条件挤出、造粒。其制备工艺流程如下所示。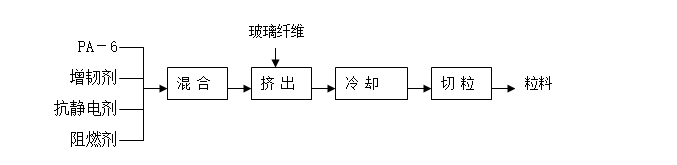
表5-7 挤出工艺条件
|
项目 |
数据 |
项目 |
数据 |
|
|
料筒温度℃ |
1段 |
195~205 |
机头温度/℃ |
230~235 |
|
2段 |
205~215 |
螺杆转速/(r/min) |
195~200 |
|
|
3段 |
215~225 |
喂料电压/V |
80 |
|
|
4段 |
225~230 |
- |
- |
|
① 风机叶片制备工艺。将上述阻燃抗静电增强PA-6粒料置于鼓风干燥箱中,料层厚度不大于30mm,在85~95℃干燥20~30h,除去原料中的水分,然后把粒料投入注射机中,按表5-8的注塑工艺条件进行注射成型,制得风机叶片,其工艺流程如下所示。
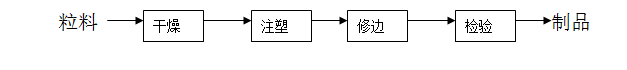
表5-8 注塑工艺条件
|
项 目 |
数 据 |
|
|
料筒温度/℃ |
1段 |
200~210 |
|
2段 |
210~220 |
|
|
3段 |
220~230 |
|
|
4段 |
2302~40 |
|
|
注射压力/MPa |
8~10 |
|
|
注射速度/(mm/s) |
60~80 |
|